 Français
 English
 Español
 Português
 русский
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

Maison
>
Produits > Traitement du coulage
>
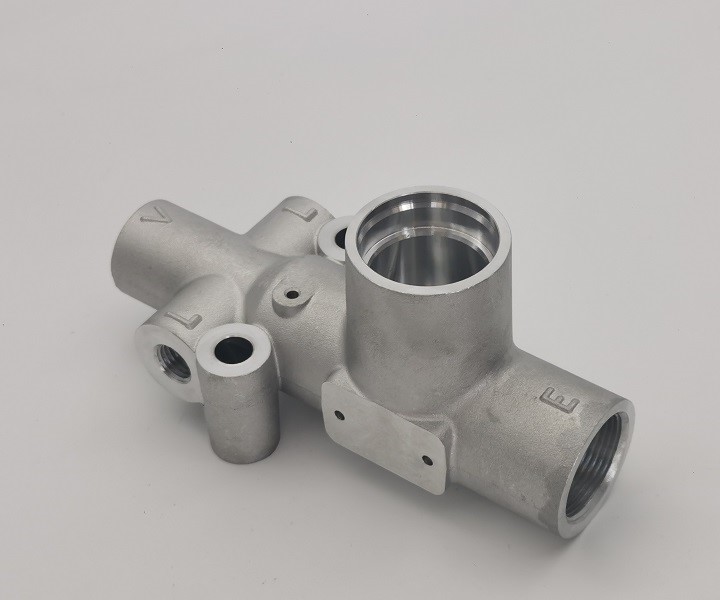
Moulage de corps de vanne en aluminium A356-T6 personnalisé
Produits
Nouveaux produits
 Moulage de corps de vanne en aluminium A356-T6 personnalisé
 Bloc de base CNC en aluminium 6061 personnalisé
 Soudure de capteur d'oscillation en acier inoxydable personnalisée
 Engrenage de capteur de position de bobine en acier inoxydable personnalisé
 Moyeu araignée fendu personnalisé en acier inoxydable 304
- Tous les nouveaux produits
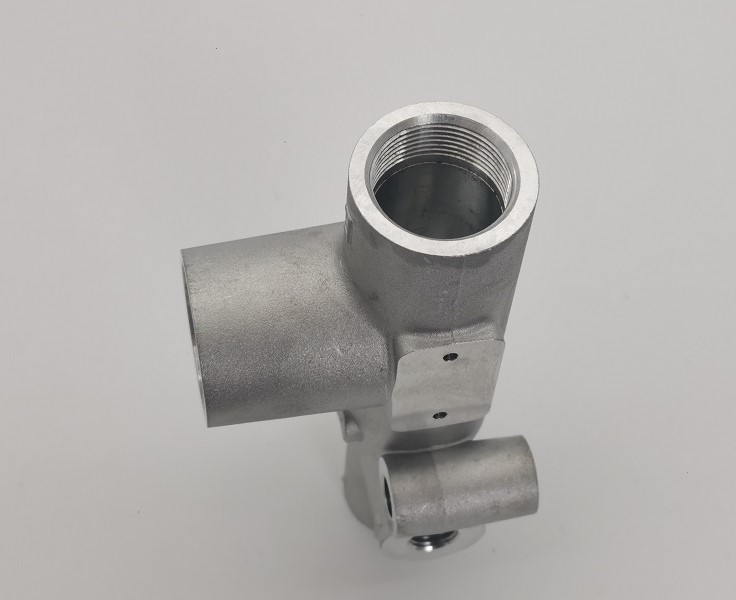
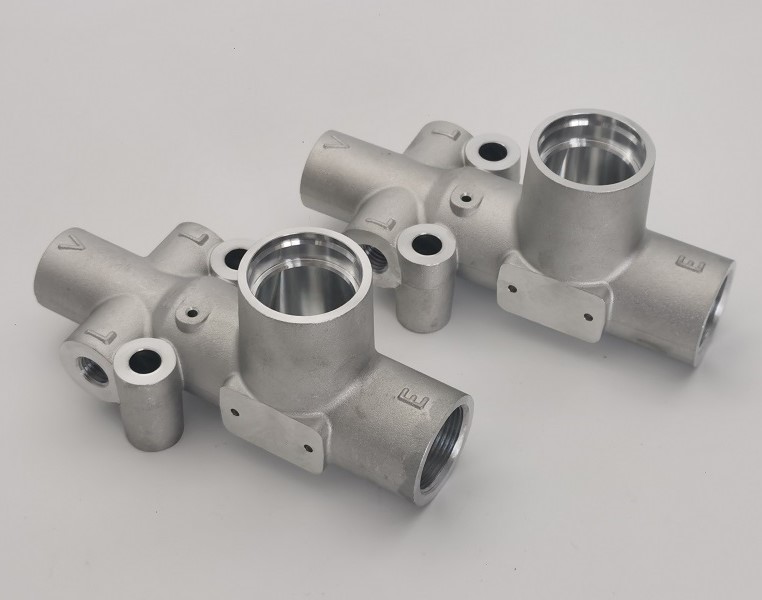
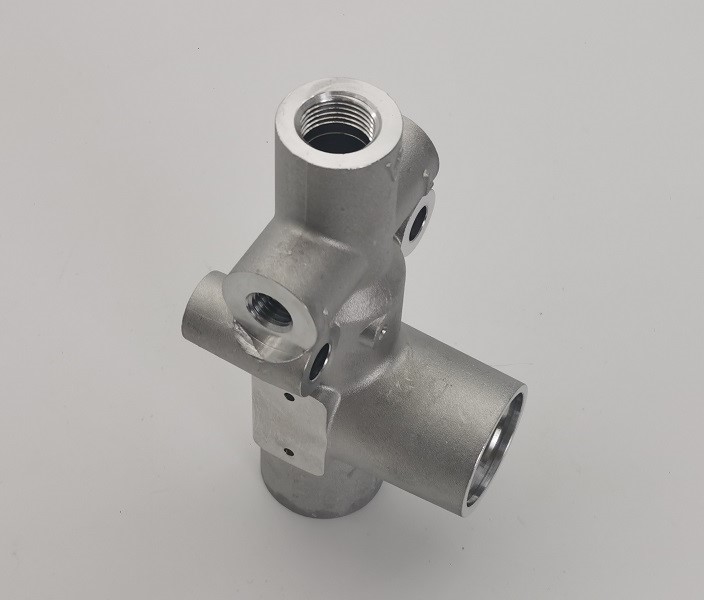
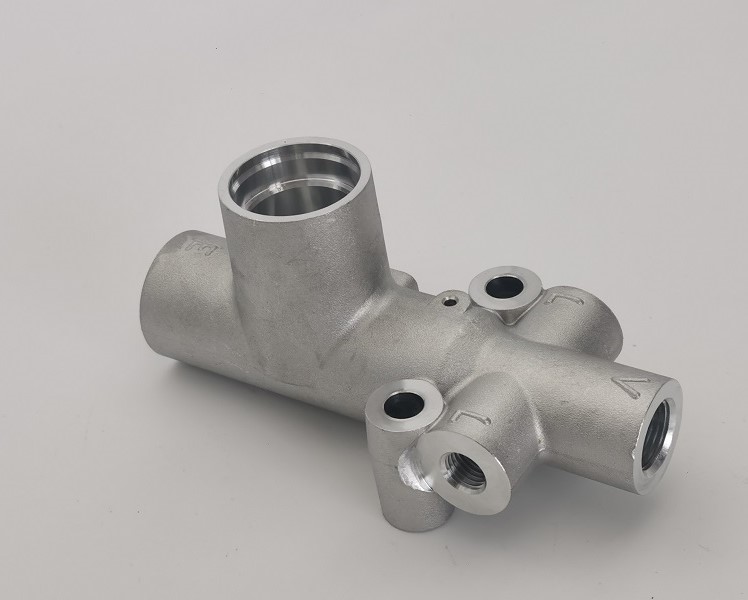
Moulage de corps de vanne en aluminium A356-T6 personnalisé
Le moulage de corps de vanne en aluminium A356-T6 personnalisé par JG combine un moulage multiport léger avec des alésages et des filetages CNC de précision. Chaque moulage de corps de vanne en aluminium A356-T6 personnalisé est vérifié en termes de matériaux, inspecté dimensionnellement et testé pour les fuites à 0,65 MPa pendant 40 secondes pour des assemblages de contrôle de fluide fiables.
Material / Process:
Aluminium A356-T6 ; Fonderie + Condition T6 + Usinage CNCTesting / Inspection:
Test de fuite 0,65 MPa pendant 40 s ; Inspection dimensionnelle et du filetage
Modèle:26-06TT / RUD10951L1
envoyer une demande
Description du produit
Moulage de corps de vanne en aluminium A356-T6 personnalisé
JG fabrique leMoulage de corps de vanne en aluminium A356-T6 personnalisépour les équipements de contrôle des fluides, hydrauliques et pneumatiques qui nécessitent un boîtier léger avec de multiples passages qui se croisent. La pièce combine une forme moulée complexe avec des alésages, des sièges d'étanchéité, des faces de montage et des filetages internes usinés avec précision. Le moulage réduit le gaspillage de matériaux et crée efficacement la géométrie externe ramifiée, tandis que l'usinage CNC établit les interfaces fonctionnelles nécessaires à un assemblage fiable.
La version de production utilise l'alliage d'aluminium A356 à l'état T6. La chimie des matériaux est vérifiée par lot et le corps de vanne fini est inspecté en termes de dimensions, de filetage et de fuite. Un test d'étanchéité documenté à 0,65 MPa avec un maintien de 40 secondes n'a produit aucune défaillance dans le lot de sept pièces testé, confirmant l'intégrité du corps contenant la pression.
Processus de moulage d'aluminium et d'usinage CNC
LeMoulage de corps de vanne en aluminium A356-T6 personnalisécommence par un moulage d'aluminium contrôlé pour former le boîtier multibranches, les bossages et la géométrie du chemin d'écoulement interne. La condition T6 offre un équilibre utile entre résistance, stabilité dimensionnelle et usinabilité. Les références d'usinage sont ensuite établies à partir de la pièce moulée afin que chaque orifice fileté, alésage de précision et surface d'étanchéité soient localisés de manière cohérente.
- Contrôle de la fonte d'aluminium et des lots de matériaux A356
- Coulée du corps de vanne et solidification contrôlée
- Nettoyage, retrait des barrières et préparation des surfaces
- Vérification de l'état du traitement thermique T6
- Usinage de référence et configuration de montage de précision
- Alésage, dressage, perçage et filetage interne CNC
- Ébavurage et nettoyage des passages d'écoulement qui se croisent
- Contrôle dimensionnel, filetage et état de surface
- Test de fuite de 0,65 MPa avec un maintien de 40 secondes
- Nettoyage final, documentation et emballage d'exportation
Géométrie multiport complexe
Le boîtier de la vanne contient plusieurs ports qui se croisent et disposés dans des directions différentes. Cette géométrie crée deux défis de fabrication liés : maintenir l'intégrité de la coulée autour des changements d'épaisseur de section et localiser avec précision les passages usinés à partir de références stables. La planification du processus doit également permettre à l'outil d'accéder aux caractéristiques internes sans endommager les surfaces moulées environnantes.
JG contrôle l'orientation des fixations et la séquence d'usinage afin que l'alésage principal, les ports latéraux, les trous de montage et les connexions filetées restent correctement liés. Pour leMoulage de corps de vanne en aluminium A356-T6 personnalisé, l'élimination des bavures est particulièrement importante là où les passages percés se croisent à l'intérieur du boîtier. Les bords internes sont nettoyés pour permettre un écoulement sans obstruction et empêcher les particules libres de pénétrer dans le système final.
Alésages, filetages et surfaces d'étanchéité de précision
Le dessin comprend un alésage de précision H7 de 28 mm, un diamètre de positionnement K7 de 32 mm et des caractéristiques de port H8 de 26 mm. Les connexions filetées incluent M28 x 1,5-7H, M18 x 1,5-7H et M12 x 1,5-7H. Ces caractéristiques nécessitent un outillage contrôlé, un maintien rigide et une inspection appropriée du filetage pour obtenir un ajustement d'assemblage reproductible.
Les performances d’étanchéité ne dépendent pas uniquement du diamètre. L'arrondi de l'alésage, la coaxialité, la position de la face, la géométrie du chanfrein et l'état de surface local affectent tous les composants de la vanne installés. LeMoulage de corps de vanne en aluminium A356-T6 personnaliséest usiné à partir de références définies et inspecté avec des jauges et des équipements de mesure de coordonnées sélectionnés pour chaque caractéristique critique.
Tests de fuite pour l'intégrité de la pression
Chaque corps de vanne sous pression nécessite la confirmation que les interfaces coulées et usinées sont étanches. Le test de production documenté applique une pression de 0,65 MPa et maintient la pression pendant 40 secondes. Le lot référencé contenait sept corps de vanne, avec zéro défaillance et un résultat global OK.
Les tests d'étanchéité permettent d'identifier la porosité, une étanchéité incomplète, des filetages endommagés ou des défauts de passage qui peuvent ne pas être visibles lors d'une inspection dimensionnelle ordinaire. Les conditions de test et les résultats d'acceptation peuvent être enregistrés pour la traçabilité de la production. Cette vérification donne aux clients OEM une confiance supplémentaire dans leMoulage de corps de vanne en aluminium A356-T6 personnaliséavant d'entrer dans l'assemblage final de l'équipement.
Vérification des matériaux A356-T6
Le matériau de production réel est l’aluminium A356-T6. Une analyse chimique par lots a confirmé 7,001 % de silicium, 0,085 % de fer, 0,024 % de cuivre, 0,015 % de manganèse, 0,334 % de magnésium, 0,012 % de zinc et 0,119 % de titane, avec un résultat global OK. L'alliage offre une bonne coulabilité, une bonne résistance à la corrosion et une bonne usinabilité pour les boîtiers sous pression complexes.
Les certificats de matériaux identifient la référence du dessin, le numéro du rapport et le lot de four pour la traçabilité. La combinaison de la vérification chimique avec les enregistrements de processus et d'inspection aide JG à maintenir un contrôle cohérent des matériaux depuis la coulée jusqu'à l'expédition finale.
Spécifications techniques
| Produit | Moulage de corps de vanne en aluminium A356-T6 personnalisé |
| Modèle / Référence | 26-06TT/RUD10951L1 |
| Matériel | A356-T6 Aluminium |
| Processus de fabrication | Moulage d'aluminium + état T6 + usinage CNC |
| Longueur totale approximative | Référence 142mm |
| Largeur hors tout | 60 millimètres |
| Alésage principal de précision | 28mm H7 |
| Diamètre de localisation | 32mm K7 |
| Alésage de port | 26 mm H8 |
| Filetages internes | M28x1,5-7H ; M18x1,5-7H ; M12 x 1,5-7H |
| Rugosité de la surface | Ra 3.2 général ; Ra 0,8 sur une surface de précision spécifiée |
| Test de fuite | 0,65 MPa pendant 40 secondes |
| Inspection | Inspection des matériaux, dimensions, filetages, surfaces et fuites |
Finition de surface et ébavurage
Le produit combine intentionnellement des surfaces uniformes telles que coulées avec des interfaces usinées brillantes. Les faces et alésages fonctionnels sont usinés uniquement là où la précision ou l'étanchéité est requise, préservant ainsi les avantages en matière de matériaux et de coûts du moulage. Les zones usinées sont vérifiées pour déceler les vibrations, les marques d'outils, les bosses et autres défauts qui pourraient affecter l'assemblage.
Les trous qui se croisent, les entrées de filetage et les bords de passage internes sont soigneusement ébavurés. Le terminéMoulage de corps de vanne en aluminium A356-T6 personnaliséest nettoyé pour éliminer les copeaux et les résidus avant les tests de fuite, aidant ainsi à protéger les vannes, les joints et les circuits de fluide en aval.
Contrôle qualité et documentation
La planification qualité couvre la vérification des matériaux entrants, l'inspection de la première pièce, les contrôles en cours de processus et les tests fonctionnels finaux. Des étriers, des micromètres, des jauges d'alésage, des jauges de filetage, des jauges de hauteur et des équipements MMT sont utilisés en fonction du type de caractéristique et de la tolérance. Les dimensions critiques d’étanchéité et de localisation font l’objet d’une inspection ciblée.
Des certificats de matériaux, des résultats d'inspection dimensionnelle et des enregistrements de tests d'étanchéité sont disponibles pour la traçabilité. Le rapport matériel documenté confirme la composition chimique de l'A356-T6, tandis que le rapport de fuite enregistre la pression d'essai, le temps de maintien, la quantité et le résultat d'acceptation. Ces enregistrements prennent en charge l’approbation OEM et la cohérence des commandes répétées.
Caractéristiques du produit
- Construction en aluminium A356-T6 pour un faible poids et une résistance à la corrosion
- Moulage complexe de corps de vanne multivoies
- Alésages et surfaces d'étanchéité usinés CNC avec précision
- Connexions filetées internes M28, M18 et M12
- Ajustements contrôlés H7, H8 et K7
- Passages internes croisés propres et sans bavures
- Test de fuite de 0,65 MPa avec un maintien de 40 secondes
- Chimie des matériaux et traçabilité des lots de fours
- Documentation d'inspection disponible
- Fabrication OEM selon plans clients
Applications
- Ensembles de vannes et de collecteurs hydrauliques
- Équipement de contrôle pneumatique
- Systèmes de distribution de fluides industriels
- Machines d'automatisation
- Matériel mobile et de manutention
- Assemblages de contrôle de pression OEM personnalisés
Fabrication OEM de corps de vanne en aluminium de JG
JG fournit des pièces moulées en aluminium sur mesure qui combinent une production de forme proche de la forme nette avec un usinage CNC de précision et des tests fonctionnels. L'examen technique couvre la géométrie du moulage, les références d'usinage, les normes de filetage, l'empilement des tolérances, le nettoyage des passages internes et les exigences en matière de tests d'étanchéité avant le début de la production.
Envoyez à JG vos exigences en matière de dessin, de modèle 3D, de quantité annuelle et de document de qualité pour un devis. JG peut fabriquer leMoulage de corps de vanne en aluminium A356-T6 personnaliséet des boîtiers en aluminium similaires testés contre les fuites pour la production OEM de prototypes, de petits lots et de répétitions.
Balises actives: Corps de vanne en aluminium A356-T6, corps de vanne en fonte d'aluminium, boîtier de vanne usiné CNC, corps de vanne testé contre les fuites, moulage d'aluminium personnalisé, corps de vanne hydraulique, boîtier de vanne pneumatique, moulage d'aluminium OEM
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.


X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité