 Français
 English
 Español
 Português
 русский
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český
Produits
Nouveaux produits
 Moulage de corps de vanne en aluminium A356-T6 personnalisé
 Bloc de base CNC en aluminium 6061 personnalisé
 Soudure de capteur d'oscillation en acier inoxydable personnalisée
 Engrenage de capteur de position de bobine en acier inoxydable personnalisé
 Moyeu araignée fendu personnalisé en acier inoxydable 304
- Tous les nouveaux produits
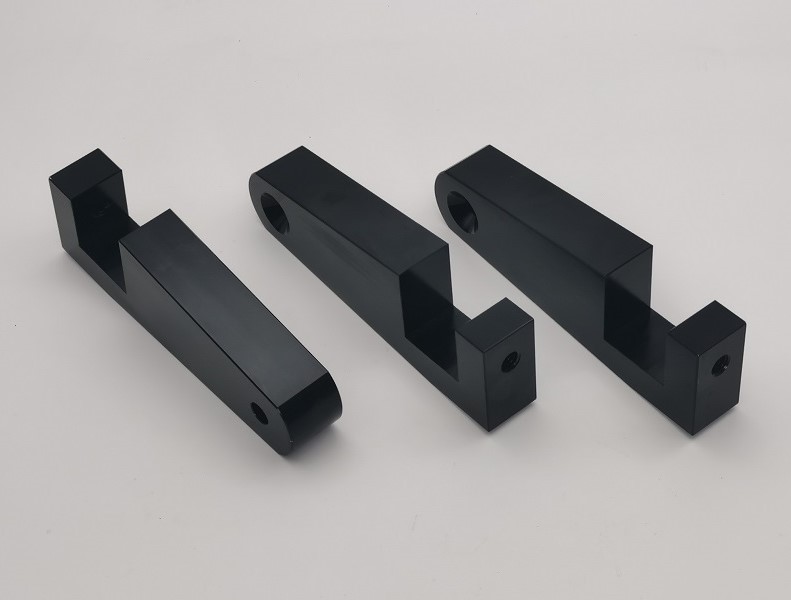

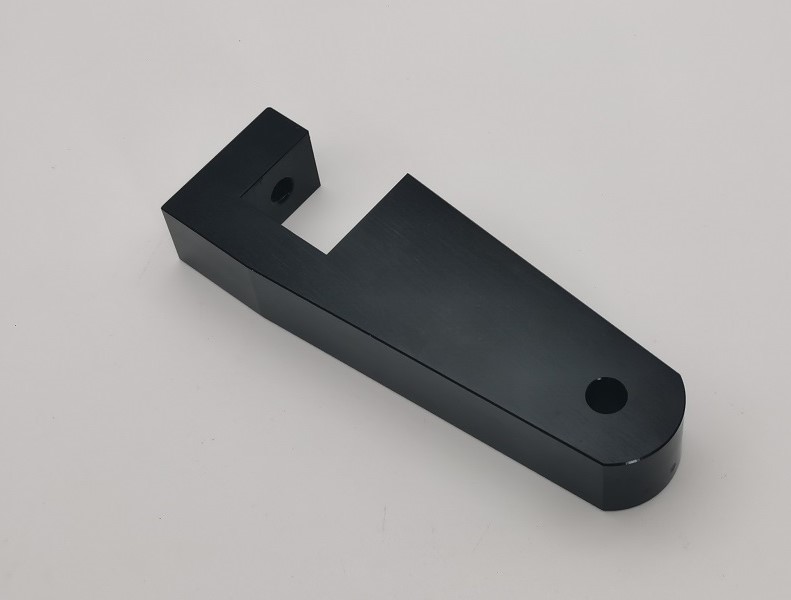
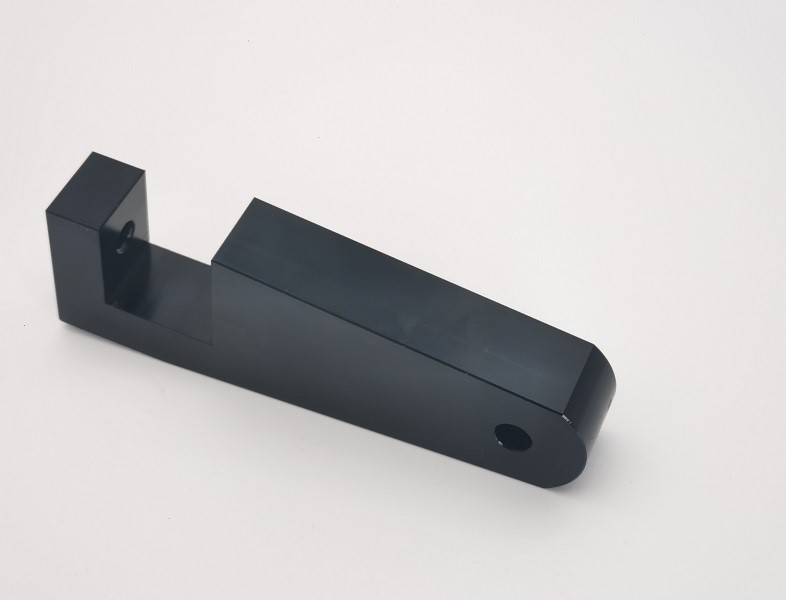
Bloc de base CNC en aluminium 6061 personnalisé
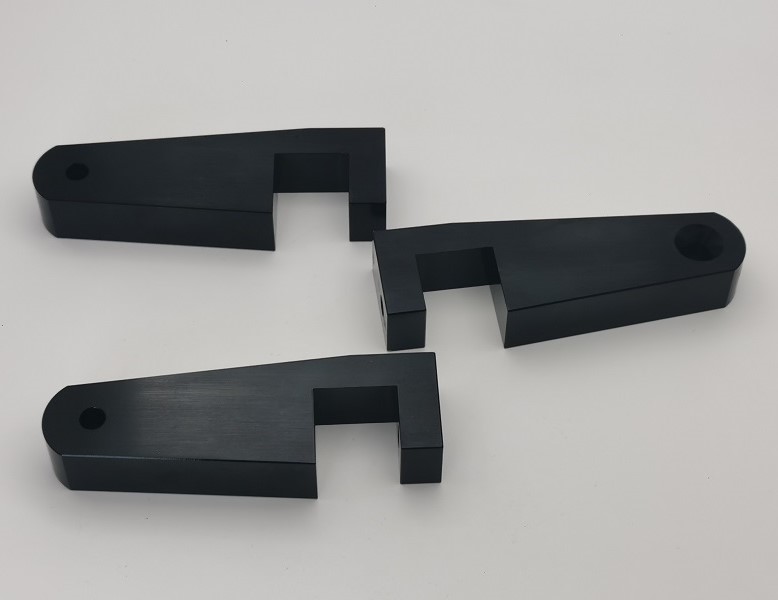
Le bloc de base CNC personnalisé en aluminium 6061 de JG est usiné à partir d'aluminium 6061-T6 avec une fente conique à 10 degrés, un filetage 3/8-16 UNC-2B et une fraise à 82 degrés. Chaque bloc de base CNC personnalisé en aluminium 6061 est ébavuré, anodisé noir et inspecté dimensionnellement pour les assemblages industriels OEM.
Material / Finish:
Aluminium 6061-T6 ; Noir anodiséProcess / Inspection:
Fraisage CNC + Usinage de rainures + Perçage + Taraudage + Fraisage ; Contrôle dimensionnel
Modèle:36002 Rev A
envoyer une demande
Description du produit
Bloc de base CNC en aluminium 6061 personnalisé
JG fabrique leBloc de base CNC en aluminium 6061 personnaliséen aluminium 6061-T6 pour les assemblages de montage, de fixation, d'automatisation et de contrôle de mouvement de précision. La pièce combine un long corps usiné, une extrémité de montage arrondie, une ouverture centrale étagée et une extrémité filetée verticale. Le fraisage CNC, l'usinage de rainures, le perçage, le taraudage et le fraisage sont coordonnés dans une séquence contrôlée afin que les caractéristiques fonctionnelles restent positionnées avec précision les unes par rapport aux autres.
Ce composant est produit selon le dessin client 36002 Rév. A. Sa géométrie comprend une fonction conique à 10 degrés, un trou taraudé 3/8-16 UNC-2B, un fraisage à 82 degrés et une finition de surface spécifiée de 32 RMS. Après usinage et ébavurage, le composant reçoit une finition anodisée noire pour une résistance à la corrosion et un aspect propre et uniforme. L'inspection dimensionnelle finale confirme les caractéristiques critiques avant expédition.
Processus de fabrication CNC de précision
LeBloc de base CNC en aluminium 6061 personnalisécommence avec une crosse en aluminium 6061-T6. Les surfaces de référence sont d'abord établies pour fournir une référence stable pour les opérations de fraisage ultérieures. Le profil extérieur, l'ouverture étagée, les faces coniques et l'extrémité arrondie sont ensuite usinés avec des trajectoires d'outils contrôlées. Les opérations de perçage sont réalisées à partir de références définies pour maintenir l'alignement avec le corps et la fente.
- Préparation du stock d'aluminium 6061-T6 et vérification des matériaux entrants
- Fraisage de surface de référence et contrôle de l'épaisseur du corps
- Usinage de profils extérieurs et de contours arrondis
- Fraisage CNC à gradins, poches et rainures coniques
- Perçage de précision, taraudage 3/8-16 UNC-2B et fraisage à 82 degrés
- Rupture des bords et élimination complète des bavures
- Contrôle dimensionnel pré-anodisation et préparation de surface
- Anodisation noire, nettoyage et inspection visuelle
- Inspection dimensionnelle finale et emballage protecteur d’exportation
Contrôle de fente conique à 10 degrés
L'ouverture en gradins est l'un des principaux défis de fabrication de ce bloc de base usiné CNC. Les faces coniques à 10 degrés doivent être générées à partir de références d'usinage cohérentes tandis que la largeur d'ouverture, l'emplacement de l'épaulement et l'épaisseur de la paroi environnante restent contrôlés. JG utilise un maintien de pièce rigide et des passes de finition appropriées pour réduire la déflexion de la fraise et produire une géométrie d'accouplement reproductible.
Les coins intérieurs et les bords interrompus sont soigneusement ébavurés sans arrondir les surfaces fonctionnelles. Ceci est important pour les assemblées dans lesquellesBloc de base CNC en aluminium 6061 personnaliséLocalise ou soutient un autre composant à l'intérieur de l'ouverture en gradins. Des transitions nettes et des bords sans bavures contribuent à améliorer l'ajustement de l'assemblage et à réduire le risque de rayer les pièces adjacentes.
Usinage de filetages et de trous
La fonction d'extrémité contient un filetage interne 3/8-16 UNC-2B. Sa position par rapport aux surfaces de base et à la fente est contrôlée par un perçage et un taraudage basés sur des références. La qualité du filetage est vérifiée avec des jauges appropriées afin que la fixation correspondante puisse s'engager en douceur et développer une force de serrage fiable.
L'extrémité arrondie opposée comprend un trou de 0,38 pouce avec un fraisage à 82 degrés. Un alignement correct des outils et une profondeur de fraisage contrôlée sont importants pour une assise uniforme des fixations. Le diamètre du trou, la position et la géométrie du fraisage sont inspectés dans le cadre du plan qualité final duBloc de base CNC en aluminium 6061 personnalisé.
Anodisation noire et stabilité dimensionnelle
L'anodisation noire confère à la surface en aluminium une résistance améliorée à la corrosion, une protection contre l'usure et un aspect sombre professionnel. L'anodisation ajoutant une couche d'oxyde contrôlée, le processus d'usinage doit tenir compte de l'accumulation de revêtement sur les interfaces de précision et les éléments filetés ou d'accouplement. Les surfaces sont nettoyées avant le traitement et la pièce finie est vérifiée pour détecter une couleur uniforme, des taches, des rayures et des zones exposées.
JG coordonne les surépaisseurs d'usinage, les exigences de masquage lorsque cela est spécifié et l'inspection post-finition pour maintenir les dimensions fonctionnelles. Ce contrôle est particulièrement utile pour unBloc de base CNC en aluminium 6061 personnaliséutilisé dans des assemblages industriels étroitement ajustés, où la cohérence du revêtement et la répétabilité dimensionnelle sont toutes deux importantes.
Spécifications techniques
| Produit | Bloc de base CNC en aluminium 6061 personnalisé |
| Dessin / Modèle | 36002 Rév. A / M-1R-10 Bloc de base |
| Matériel | Aluminium 6061-T6 |
| Finition de surface | Noir anodisé |
| Processus de fabrication | Fraisage CNC, usinage de rainures, perçage, taraudage et fraisage |
| Longueur totale | 5,19 pouces |
| Largeur du corps | 1,00 po |
| Caractéristique conique | 10 degrés |
| Trou inférieur | 0,38 de diamètre |
| Filetage interne | 3/8-16 UNC-2B |
| Fraiser | 82 degrés |
| Finition de surface usinée | 32 RMS |
| Tolérances générales | .XX ± 0,01 ; .XXX ± 0,003 ; .XXXX ±.0005 ; angles ±1 degré |
| Inspection | Inspection dimensionnelle, du filetage, de la surface et visuelle |
Finition de surface et ébavurage
Le dessin spécifie 32 RMS pour les surfaces usinées. La sélection des outils, le contrôle de l'avance et les passes de finition sont planifiés pour obtenir une texture usinée cohérente avant l'anodisation. Une attention particulière est accordée aux faces latérales longues, aux surfaces coniques, aux parois des poches et à la transition autour de l'extrémité arrondie.
Chaque bord est revu après usinage. Les trous transversaux, les entrées filetées, les bords fraisés et les coins internes des fentes sont ébavurés afin que le composant fini puisse être manipulé en toute sécurité et prêt à être assemblé. La surface anodisée est inspectée visuellement pour détecter les rayures, les taches, les piqûres et les couleurs inégales.
Contrôle de qualité
Le contrôle qualité commence par l'examen des dessins et se poursuit par l'approbation de la première pièce, les mesures en cours de processus et l'inspection finale. Les étriers, micromètres, jauges de hauteur, jauges de filetage et équipements de mesure de coordonnées sont sélectionnés en fonction de la caractéristique à vérifier. Les relations critiques entre la référence de base, l'ouverture conique, le trou fileté et le trou de montage fraisé font l'objet d'une attention particulière.
Les résultats de l'inspection sont traçables jusqu'au lot de production. Des certificats de matériaux et des rapports d'inspection dimensionnelle peuvent être fournis sur demande. Cette approche documentée permet de garantir que chaqueBloc de base CNC en aluminium 6061 personnalisérépond au dessin du client et est prêt à être intégré dans l'ensemble prévu.
Caractéristiques du produit
- Construction en aluminium 6061-T6 légère et résistante à la corrosion
- Ouverture étagée et conique fraisée CNC avec précision
- Faces d'accouplement contrôlées à 10 degrés
- Fonction de montage filetée 3/8-16 UNC-2B
- Fraisage à 82 degrés pour une assise constante des fixations
- Exigence de finition de surface usinée 32 RMS
- Finition protectrice anodisée noire uniforme
- Trous, filetages, poches et bords internes sans bavures
- Produition OEM selon les dessins du client
- Prise en charge de la production de prototypes, de petits lots et de répétitions
Applications
- Ensembles de montage pour machines industrielles
- Équipements d'automatisation et accessoires de production
- Systèmes de contrôle de mouvement et de positionnement
- Gabarits, pinces et mécanismes de support personnalisés
- Équipement mécanique de précision
- Composants structurels et de localisation en aluminium OEM
Usinage d'aluminium CNC OEM de JG
JG propose un usinage CNC basé sur des dessins pour des composants en aluminium personnalisés avec des profils, des poches, des fentes, des filetages et des traitements de surface complexes. Notre équipe d'ingénierie examine la stratégie de référence, l'accès aux outils, l'empilement des tolérances et les exigences de finition avant la production. Cela permet de réduire les variations et prend en charge les commandes répétées stables.
Envoyez à JG votre dessin, votre modèle 3D, la quantité requise et les exigences d'inspection pour un devis. Que vous ayez besoin de prototypes ou d'une production continue, nous pouvons fabriquer leBloc de base CNC en aluminium 6061 personnaliséet des pièces en aluminium de précision similaires avec un support technique réactif et une qualité contrôlée.
Balises actives: Bloc de base en aluminium 6061, bloc de base usiné CNC, bloc en aluminium anodisé noir, bloc de montage en aluminium personnalisé, usinage CNC 6061-T6, bloc de base en aluminium fileté, support en aluminium de précision, pièces en aluminium OEM CNC
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité